Yayın Tarihi: 17.10.2026 | Güncelleme Tarihi: 17.10.2026 | Editör: Naron Editör Ekibi
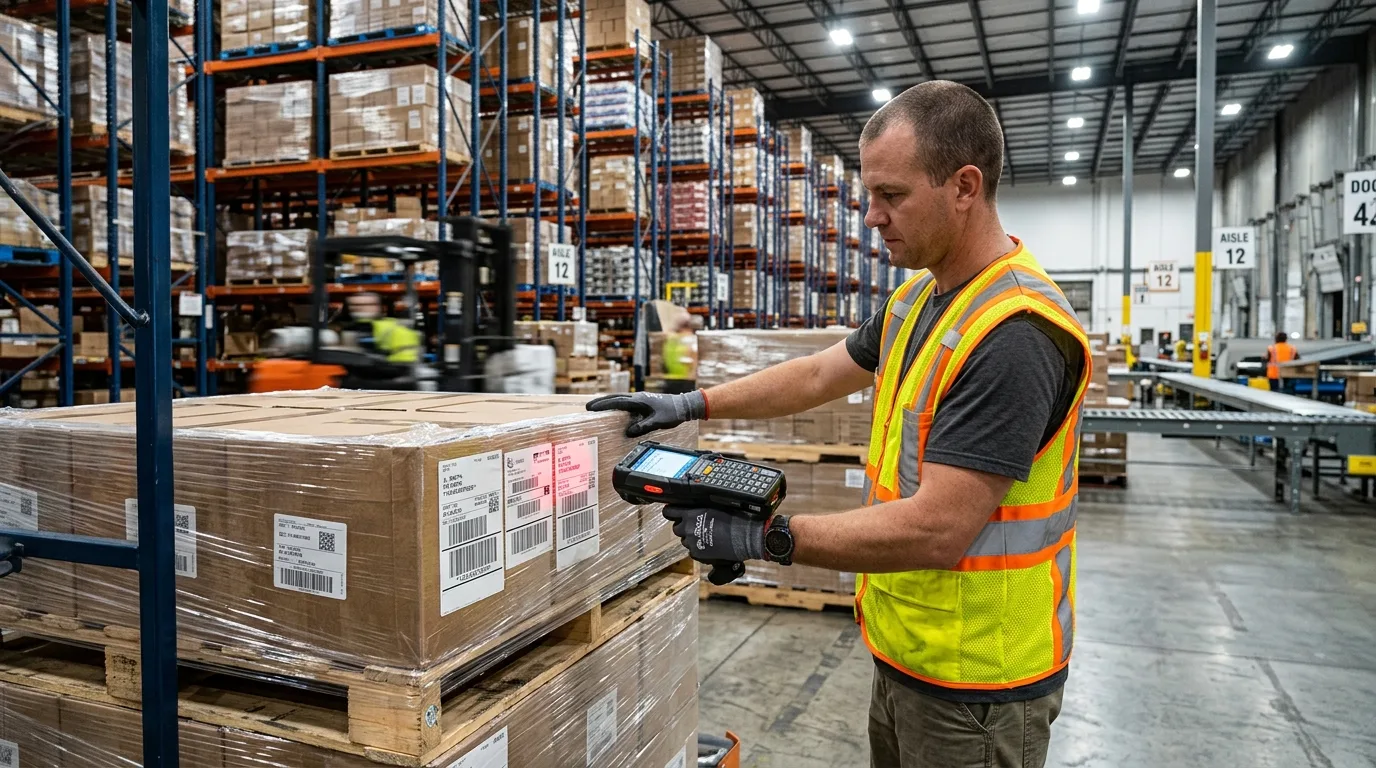
Cross-docking, depoya gelen uygun ürünlerin uzun süreli depolamaya alınmadan çıkış sevkiyatlarıyla eşleştirilip aktarılması yöntemidir. Mal kabul, ayrıştırma, sipariş eşleştirme ve çıkış doğrulama adımlarının koordineli çalışmasını gerektirir. Barkodlu kontrol, aktarma alanındaki ürün ve sevk belgelerinin ilişkilendirilmesini kolaylaştırır.
Cross-Docking ile Geleneksel Depolama Arasındaki Fark
Geleneksel depolamada kabul edilen mal uygun rafa yerleştirilir, ihtiyaç doğduğunda raftan toplanır. Cross-docking yönteminde ise uygun ürün bir süre bekleme veya ayrıştırma alanında tutulup planlanan çıkışa aktarılır. Bu yöntem her ürün ve her sevkiyat için uygun değildir. Giriş ve çıkış zamanlaması, belge doğruluğu, ambalaj ve kalite koşulları belirleyici olur. Rastgele ürünü rafa koymamak cross-docking yapmak anlamına gelmez; arka planda siparişe bağlı bir yönlendirme kararı bulunmalıdır.
Hangi Depolarda Doğrudan Aktarma Daha Anlamlıdır?
Düzenli tedarik akışı ve önceden bilinen sevkiyat siparişleri bulunan dağıtım operasyonları yöntemi değerlendirebilir. Örneğin farklı tedarikçilerden gelen koliler, mağaza bazında ayrıştırılıp planlı dağıtım aracına aktarılabilir. Ancak tedarik gecikmeleri, kalite kontrolleri veya müşteriye özel etiketleme zorunlulukları süreci değiştirebilir. Amaç tüm stokları raf dışına çıkarmak değil, uygun akışlarda gereksiz elleçlemeyi azaltmaktır. Pilot uygulama için ölçülebilir, sınırlı bir ürün grubu seçilmelidir.
Giriş Randevusu ve Sevkiyat Penceresi
Doğrudan aktarmada gelen araç ile çıkacak aracın zamanı birbirine bağımlıdır. Araç randevusu, yük hacmi, kapı uygunluğu ve personel kapasitesi giriş öncesinde planlanır. Geliş saati saparsa bir sonraki çıkış yükünün etkilenip etkilenmeyeceği kontrol edilir. Çıkış aracı beklemeden yükleme yapılacaksa geçici tampon alanda maksimum bekleme süresi ve yer kapasitesi tanımlanmalıdır. Planlama yazılımı yalnızca saat kaydı tutmakla kalmamalı; operasyon sorumlularının sapmaları görmesine yardım etmelidir.
Mal Kabulde Barkod ve Belge Eşleştirme
Gelen koli veya paletin barkodu okutularak beklenen tedarik, irsaliye ya da sipariş kaydı bulunur. Personel fiziki miktarı sayar, varsa hasar veya eksikliği ayrıca kaydeder. Planlanan çıkışa uygun olmayan ürün doğrudan sevk alanına geçirilmez. Çoklu koli gönderilerinde her kolinin takip birimi mi yoksa yalnızca ürün adedi mi olduğu önceden belirlenmelidir. Koli kimliği ile çıkış siparişi eşleştirilirse sonraki yanlış yükleme kontrolleri daha güçlü olur.
Bu süreci genel depo mimarisi içinde değerlendirmek için depo barkod sistemleri rehberini, lokasyon düzeni için depo raf adresleme yaklaşımını inceleyebilirsiniz.
Ayrıştırma Alanları ve Kapı Planlaması
Cross-docking alanında giriş, kontrol, ayrıştırma ve çıkış bekleme noktalarının karışması hataya neden olabilir. Her çıkış rotası, müşteri veya şube için açık işaretlenmiş geçici lokasyonlar kullanılabilir. Barkod okuma ekranının önerdiği hedef bölge, fiziksel tabelayla aynı kodu taşımalıdır. Özellikle benzer kutuların aynı yerde birikmesi yanlış araca yüklenme olasılığını artırır. Yerleşim tasarımında yaya yolları ve forklift trafiği de iş güvenliği açısından dikkate alınır.
Sipariş Eşleştirme ve Kısmi Sevkiyat Kararı
Bir giriş kolisi birden fazla müşteri siparişini karşılayacaksa ayrıştırma hangi miktarın hangi çıkışa ayrıldığı bilgisiyle yapılır. Siparişin tamamı gelmediyse kısmi gönderim için işletme kuralı belirlenmelidir. Eksik kalan kalemlerin başka raftan tamamlanması gerekebilir; bu durum hibrit depo akışına dönüşür. Sistem hangi kaynaktan hangi çıkışın beslendiğini gösterirse sipariş kapanışındaki tutarsızlıklar daha kolay araştırılır. Yazılımın otomatik karar vereceği varsayılmamalı; operasyon kuralı doğrulanmalıdır.
Yükleme Öncesi Son Barkod Doğrulaması
Mal kabulde doğru okutulan ürün, aktarma sırasında yanlış araca da gidebilir. Bu nedenle yükleme kapısında sipariş veya rota ile koli barkodunu yeniden eşleştiren kontrol noktası yararlıdır. Yanlış eşleşmede kullanıcıya anlaşılır uyarı verilmesi, acele anlarda sessiz hataları azaltabilir. Yükleme fişindeki ürün ve koli miktarları fiziksel sevkiyatla karşılaştırılmalıdır. Çıkış onayının belge ve operasyon yetkisine bağlı olması, eksik yükleme ihtimalini azaltır.
Tampon Stok ve İstisna Yönetimi
Geciken çıkış aracı, hasarlı koli veya yanlış etiket nedeniyle ürünler planlanan sürede aktarılamayabilir. Bu tür ürünler için geçici stok statüsü, sorumlu kişi ve karar süresi belirlenmelidir. Tampon alandaki ürünlerin kayıt dışı beklemesi, bir sonraki vardiyanın neyin neden kaldığını anlamasını zorlaştırır. Uygun bulunmayan ürün normal sevkiyata zorlanmamalıdır. İstisna süreci açık olduğunda cross-docking operasyonu her hatada tamamen durmak yerine kontrollü kararlarla ilerleyebilir.
Örnek Akış: Üç Şubeye Dağıtım
Merkez depoya tedarikçiden bir araçla sevkiyat geldiğini düşünelim. Gelen ürünler irsaliyeye göre okutulur ve üç şubenin bekleyen siparişlerine ayrılır. Koliler şube kodlu geçici bölgelere taşınır; aktarım sırasında koli miktarları kaydedilir. Her şubeye ayrılan yük kendi çıkış kapısında yeniden okutularak araçla eşleştirilir. Eksik veya hasarlı mal varsa ilgili sipariş satırı istisna durumuna alınır. Böylece tüm ürünlerin önce kalıcı rafa girip sonra yeniden toplanması yerine uygun ürünler kontrollü biçimde aktarılmış olur.
Uygulama Senaryosu — Kontrol Adımları
- Belge ve fiziksel ürün kimliğini karşılaştırın.
- Barkod, lokasyon ve miktar bilgilerini doğrulayın.
- İstisnayı gerekçesiyle kayıt altına alın.
- Yetkili onayından sonra hareketi tamamlayın.
Başarı Nasıl Ölçülür ve Pilot Nasıl Yapılır?
Pilot öncesinde toplam elleçleme adımı, kabulden sevke bekleme süresi, yanlış yükleme olayları ve geciken çıkış oranı gibi göstergeler seçilebilir. Deneme sonuçları geleneksel depolama akışıyla karşılaştırılırken ürün çeşitliliği ve hacim farkı dikkate alınmalıdır. Sadece daha hızlı sevkiyat hedeflemek kalite kontrolün atlanmasını haklı çıkarmaz. Personelden alınan geri bildirim, tabelalar ve terminal ekranındaki yönlendirmelerin anlaşılır olup olmadığını gösterir. Başarılı pilot sonuçları görülmeden tüm depoyu aynı gün bu düzene geçirmek gerekli değildir.
Uygulama Öncesi Kontrol Tablosu
| Kontrol | Manuel yaklaşım | Barkod destekli yaklaşım |
|---|---|---|
| Kimlik doğrulama | Belge ve etiketin gözle kontrolü | Kod ile kayıt eşleştirmesi |
| Hareket geçmişi | Dağınık kayıtların toplanması | İşlem referanslarının ilişkilendirilmesi |
| İstisna | Sözlü bildirim ve ayrı notlar | Sorumlu ve karar statüsünün kaydı |
Giriş Öncesi Sipariş Verisi
Doğrudan aktarma başlamadan önce tedarikçinin bildirdiği koli, ürün ve teslimat bilgileri çıkış siparişleriyle ilişkilendirilir. Beklenen sevkiyatın hangi müşteri veya şubeye gideceği, planlanan araç saati ve ayrıştırma noktası belirlenir. Ancak ön bildirim fiili teslim almanın yerine geçmez. Gelen ürün ve miktar barkodla doğrulanır. Eksik, hasarlı veya başka siparişe ait koli doğrudan çıkış alanına yönlendirilmez. İşletme veri akışını kendi sevkiyat sıklığına göre kurar. Planlanan ile gerçekleşen miktar farklarının açıkça görünmesi, kapıda yaşanan karışıklıkları azaltır.
Palet ve Koli Kimliklerinin Yönetilmesi
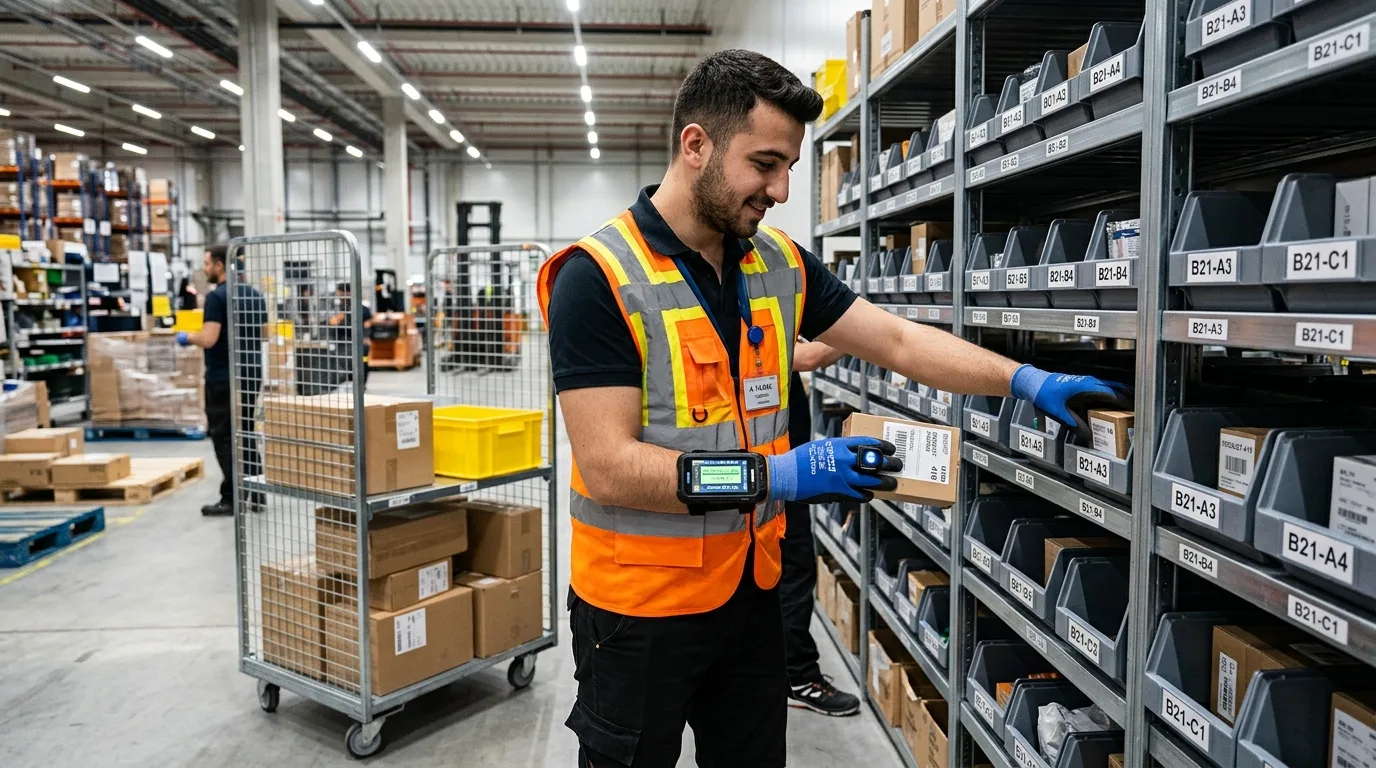
Barkod bazen ürünün kendisini, bazen bir koliyi, bazen de paleti temsil eder. Bu seviyeler depo yazılımında ayrı düşünülmelidir. Tek paletin farklı şubelere ait kolileri taşıdığı durumda ayrıştırma hareketi palet düzeyinden koli düzeyine inebilir. Yeniden paletleme yapıldığında yeni taşıma biriminin hangi kolilerden oluştuğu kaydedilir. SSCC gibi lojistik tanımlayıcılar kullanılıyorsa verilerin tedarikçi ve alıcı sistemlerde aynı anlamla işlenmesi kontrol edilir. Böylece eksik koli sorgusunda yalnızca paletin var olduğunu görmekle yetinilmez, içindeki sevk birimleri de izlenebilir.
Kapı ve Araç Planlaması
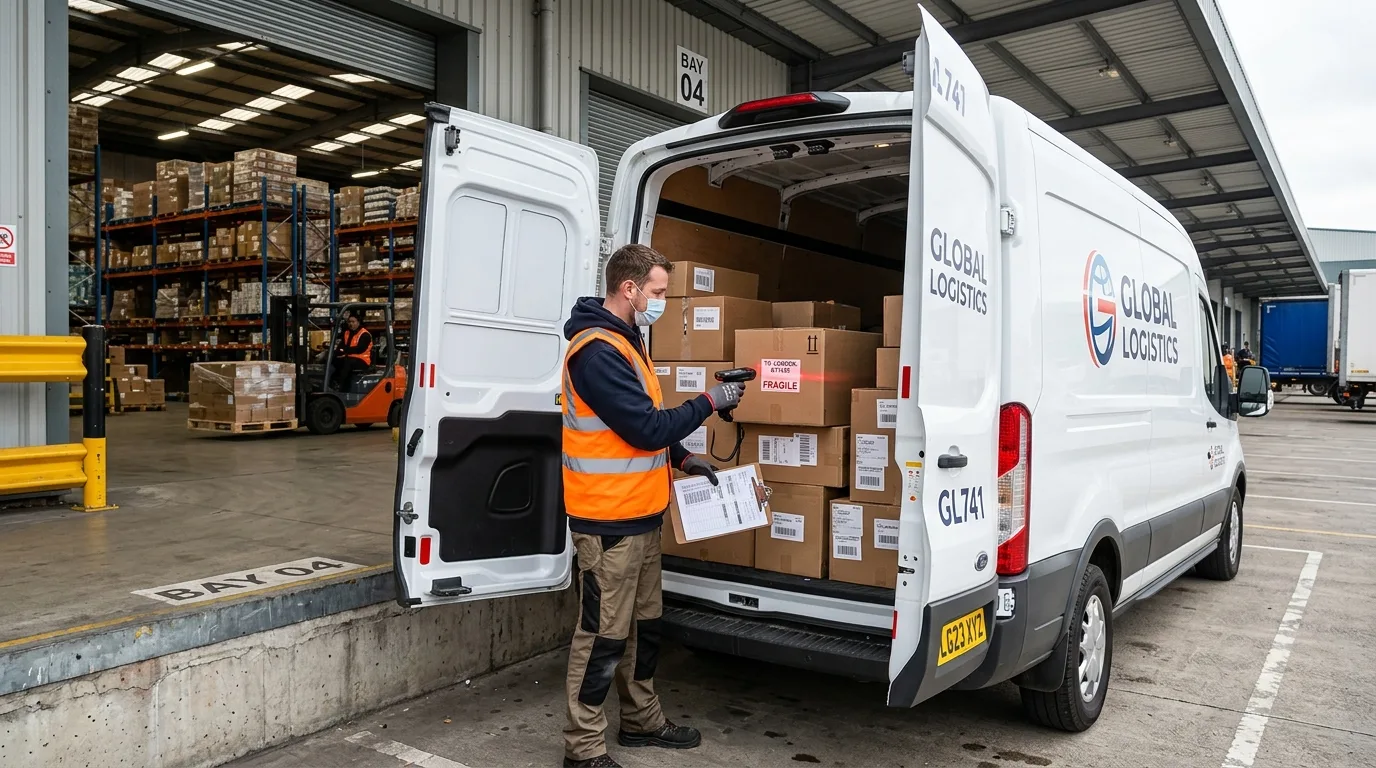
Giriş ve çıkış araçlarının saatlerinin birbirine bağlı olması cross-docking operasyonunun önemli zorluğudur. Kapı kapasitesi, personel ve forklift hareketleri, yük hacmi ve bekleme alanı birlikte planlanır. Gelen araç geç kalırsa hangi çıkışın etkilendiği ve alternatif kapı kullanılıp kullanılmayacağı belirlenir. Yazılımda gösterilen hedef kapı ile depodaki fiziksel tabelaların aynı kodu taşıması gerekir. Yaya ve forklift güzergâhlarında iş güvenliği kuralları önceliklidir. Daha kısa taşıma mesafesi sağlamak amacıyla güvenlik alanlarını kapatmak uygun değildir.
Ayrıştırma ve Sipariş Birleştirme
Bir tedarikçiden gelen ürünler farklı şubelere bölünebilir; aynı şubeye gidecek yük birden fazla tedarikçiden gelen kolilerle oluşturulabilir. Bu iki akışta da yükün hedef siparişe bağlanması gerekir. Ayrıştırma alanında her hedef için açık kodlama kullanılır. Operatör koli barkodunu okutunca ekranda hangi siparişe ve hangi bölgeye götüreceğini görür. Son dakika değişen siparişlerde eski yönlendirme iptal edilmeli ve yeni görev açıkça duyurulmalıdır. Kayıt yapılmadan palet üstünde yapılan fiziksel değişiklikler sevkiyat belgesiyle yükün birbirinden ayrışmasına neden olabilir.
Kısmi Sevkiyat Yönetimi
Beklenen on kolinin sekizi geldiğinde kalan iki koli teslim alınmış gibi gösterilmez. Kısmi gönderim izni varsa hangi müşteri kaleminin karşılandığı ve hangi miktarın beklediği ayrı kaydedilir. Eksik ürün normal depodan tamamlanacaksa raf toplama hareketi ile cross-docking akışı aynı sevk emrine bağlanabilir. Ancak bu iki kaynak farklı stok hareketi üretir. Çıkış belgesi fiziksel olarak yüklenen miktarı göstermelidir. Eksikliğin tedarikçi gecikmesi, yanlış ürün veya kayıp koli nedeniyle oluştuğu araştırılabiliyorsa daha sonraki sevkiyatlarda aynı sorun için kontrol konabilir.
Yükleme Öncesi Son Kontrol
Girişte doğru kaydedilen bir koli ayrıştırma esnasında yanlış araca yönlendirilebilir. Yükleme kapısında rota veya araç koduyla koli barkodunun yeniden eşleştirilmesi bu riski azaltabilir. Yanlış eşleşmede kullanıcıya neyin uyuşmadığını açıklayan anlaşılır bir uyarı verilmelidir. Yükleme listesiyle fiili koli sayısı karşılaştırılır. Gerekli işlerde ikinci personel kontrolü, mühür veya kapı teslim kaydı da iş akışına eklenebilir. Kontrolün amacı operatöre gereksiz işlem yüklemek değil yanlış sevkiyatın müşteri noktasına ulaşmadan tespit edilmesidir.
Tampon Alan ve Bekleyen Yükler
Doğrudan aktarma depolamayı tamamen ortadan kaldırmaz; geçici bekleme ve istisna alanlarına ihtiyaç duyulabilir. Geciken çıkış aracı, hasarlı ürün veya belgesi eksik koli için ayrı statü tanımlanır. Bekleyen yükün geliş saati, sorumlusu, hedef siparişi ve geçici lokasyonu görülebilir olmalıdır. Alan dolduğunda yeni gelen malın nereye konacağı önceden belirlenir. Özel ısı veya güvenlik koşulu gerektiren ürünler için geçici alan uygunluğu ayrıca değerlendirilir. Ürün plan dışı rafa taşınırsa bu fiziksel işlem lokasyon kaydıyla eşleşmelidir.
Pilot Performans Ölçümü
İlk uygulama için düzenli tedarik edilen ve önceden siparişe bağlı bir ürün grubu seçilir. Mal kabulden yüklemeye kadar geçen süre, koli başına elleçleme sayısı, yanlış yönlendirme ve eksik sevkiyat olayları izlenir. Karşılaştırma yapılırken geleneksel depolama ile doğrudan aktarmanın ürün hacmi ve sipariş karmaşıklığı açısından benzer koşullarda olması gerekir. Vardiya değişiminde açık yüklerin sorumlusu ve durumu yeni ekibe aktarılır. Pilot sonunda fiziksel alanda kalan kolilerle sistemin açık görevleri karşılaştırılır. Bu mutabakat olmadan tüm depoya yayılmak başlangıç hatalarını büyütebilir.
Sefer ve Rota Kaydının Oluşturulması
Çıkış planında araç veya sefer kimliği, hedef şubeler, yükleme sırası, çıkış kapısı ve sevk belgeleri birlikte tutulabilir. Bir rota birden fazla teslimat noktasına hizmet veriyorsa koli eşleştirmesi yalnızca araca değil uygun teslimat noktasına da bağlanmalıdır. Son dakika rota değişikliği olduğunda önceki sefer ataması iptal edilmeden yeni etiket basılması karışıklığa yol açabilir. Bu nedenle güncel görev ekranı tek geçerli yönlendirme kaynağı olarak tanımlanır. Personel bir kolinin artık başka araca gideceğini okutma anında öğrenmelidir. Açık sevkiyat fişleriyle fiziksel yükleme bölmelerinin düzenli karşılaştırılması, sistemde tamamlanmış görünüp kapıda kalan kolilerin bulunmasını kolaylaştırır.
Geciken Araçlar için Alternatif Plan
Tedarikçinin aracı planlanan saatten sonra gelirse çıkış ekibi beklemek, kısmi yükleme yapmak veya başka bir sevk planına geçmek arasında karar vermek zorunda kalabilir. Bu karar müşteri teslim koşullarına ve mevcut kaynaklara göre verilir. Yazılım yalnızca gecikmeyi kaydetmekle kalmamalı, etkilenen açık siparişleri ve bekleyen koli miktarını görünür kılmalıdır. Alternatif kapıya yönlendirilen yük için hedef bölge bilgisi değiştirilir. Gecikme nedeniyle kalıcı rafa alınan ürün geçici aktarım statüsünde bırakılmaz. Böylece ertesi gün yeni vardiya başladığında yükün nerede olduğu ve hangi siparişe ayrıldığı bilinir.
Çıkış Belgesi ve Fiili Yük Mutabakatı
Yükleme tamamlanırken irsaliye satırlarıyla fiziksel olarak araca alınan koli veya paletler karşılaştırılır. Fark bulunuyorsa çıkış fişini tamamlamak yerine kayıp, fazla ya da yanlış rota nedeni araştırılır. Yalnızca toplam koli sayısının tutması her kolinin doğru müşteriye ait olduğu anlamına gelmez. Bu nedenle mümkün olduğunda ürün veya taşıma birimi kimliği seferle eşleştirilir. Yetkili kişi sevkiyat tamamlandığında açık farkların nasıl kapatıldığını görebilmelidir. Sevk belgesinin revize edilmesi gerekiyorsa işlem ticari belge kurallarına uygun olarak yürütülür. Böylece lojistik hız ile belge doğruluğu bir arada korunur.
Vardiya Değişimi ve Açık İş Emirleri
Çapraz sevkiyat alanında yeni vardiya başladığında bekleyen ürünlerin hangi giriş belgesinden geldiğini ve hangi çıkışa ayrıldığını bilmesi gerekir. Sözlü aktarım tek başına yeterli olmayabilir. Açık iş listesinde sefer, geçici lokasyon, koli adedi, son okutma noktası, gecikme nedeni ve sorumlu kullanıcı gösterilebilir. Vardiya kapanışında tamamlanmamış ayrıştırma işlerinin listelenmesi, gece boyunca yanlış bölgede kalan ürünleri azaltır. Yeni ekip fiziksel alanla görev listesini karşılaştırarak operasyona başlar. Bu kontrol özellikle birden fazla kapının ve benzer ambalajlı ürünlerin bulunduğu merkezlerde faydalıdır.
Süreç Tasarımında İş Güvenliği
Cross-docking operasyonunda mallar aynı gün içinde birden fazla kez taşınabildiğinden forklift, transpalet ve yaya yollarının planı önemlidir. Doğrudan aktarma alanlarının geçiş koridorlarını kapatmaması, ağır yüklerin güvenli biçimde istiflenmesi ve etiketlerin uygun yüzeylere yapıştırılması gerekir. Acele sevkiyat baskısı altında yük kontrolü veya güvenlik prosedürü atlanmamalıdır. Kapı yönlendirmesi değiştirildiğinde çalışanlara açık bilgi verilir; geçici yük bölmeleri koridorlara gelişigüzel yayılmaz. Barkod ekranları fiziksel güvenlik kurallarının yerine geçmez, operasyonun doğru kaydedilmesini destekler.
Operasyon Sonu İyileştirme Toplantısı
Günlük operasyon kapandığında geciken araç, yanlış bölgeye yönlenen koli, eksik ürün ve bekleme alanında kalan yüklerin kısa bir değerlendirmesi yapılabilir. Bu incelemede hangi verinin yanlış girildiği, hangi fiziksel işaretin anlaşılmadığı ve hangi görev değişiminin personele ulaşmadığı ayrıştırılır. Tekrarlayan sorunlar için yalnızca kayıt düzeltmek yerine işlem sırası, etiket yerleşimi veya ekran uyarısı yeniden tasarlanır. Sevkiyat hacmi arttıkça aynı kontrolün gereksiz tekrar oluşturup oluşturmadığı da gözden geçirilir. Bir sonraki vardiya için açık işler ve sorumlu kişiler belirlenir. Böylece cross-docking operasyonu sadece hızlı hareket eden bir mal akışı olarak değil, kayıtları, istisnaları ve sorumlulukları izlenen bir depo yönetim yöntemi olarak sürdürülebilir.
Sıkça Sorulan Sorular
Cross-docking ile depo tamamen ortadan kalkar mı?
Hayır. Geçici alan, kontrol ve istisna stokları için fiziksel yer gereksinimi devam edebilir.
Her ürüne cross-docking uygulanır mı?
Hayır. Kalite, zamanlama, sipariş ve mevzuat koşullarına göre uygunluk değerlendirilir.
Barkod okuyucu olmadan yapılabilir mi?
Yapılabilir, ancak yoğun akışta okutma doğrulaması kayıt tutmayı kolaylaştırabilir.
Cross-docking WMS gerektirir mi?
Karmaşıklık arttıkça yazılım desteği önem kazanır; gerekli kapsam iş akışına bağlıdır.
Gelen araç gecikirse ne olur?
Tampon alan, alternatif kapı, yeniden planlama veya istisna prosedürü uygulanabilir.
Kısmi siparişler nasıl yönetilir?
Gönderilebilir miktar, eksik kalan satırlar ve onay kararı ayrı kaydedilmelidir.
Depo Sürecinizi Birlikte Değerlendirelim
Depo barkod sistemi, donanım uyumu ve süreç tasarımı konusunda işletmenize uygun kapsamı görüşmek için Naron Bilişim ile iletişime geçin.
Benzer Konular
Giyim Mağazası Satış Programı Nedir? Giyim mağaza barkod sistemi; ürünlerin model, renk, beden ve sezon gibi varyantlarla kaydedilmesini, her varyanta barkod atanmasını, kasada hızlı satış yapılmasını ve stokların mağaza bazında izlenmesini sağlar. Aynı yapı butik...

Mağaza barkodları, satış sürecini hızlandırmanın etkili bir yoludur; bu sayede müşterilerin memnuniyeti artar ve iş verimliliği yükselir.
Oto Yedek Parça programı, araç sahiplerinin ihtiyaçlarını karşılamak için pratik ve etkili bir çözüm sunuyor. Hızlı ve güvenilir bir destek arıyorsanız, doğru yerdesiniz!
Cari hesap programı, işletmelerin müşteri, tedarikçi ve diğer ticari ilişkilerindeki borç-alacak takibini düzenli ve kolay bir şekilde yapmalarını sağlayan bir yazılımdır. Bu programlar, işletmelerin finansal durumunu daha net görmelerine yardımcı olur ve ticari ilişkilerdeki hesaplaşmaları...

Mağaza Güvenlik Sistemleri Mağaza güvenlik sistemleri, mağazaların güvenliğini sağlamak ve hırsızlık gibi suçları önlemek amacıyla kullanılan teknolojik çözümlerdir. Bu sistemler, mağaza içindeki alanları izlemek, güvenliği artırmak ve tehlikeleri tespit etmek için çeşitli bileşenlerden oluşur. Güvenlik...
Barkod sistemleri otomasyonu, iş süreçlerinizi daha verimli hale getirerek rekabet avantajı sağlar. Yeniliklerle tanışmanızın tam zamanı!